#行业方案 ·2023-01-09
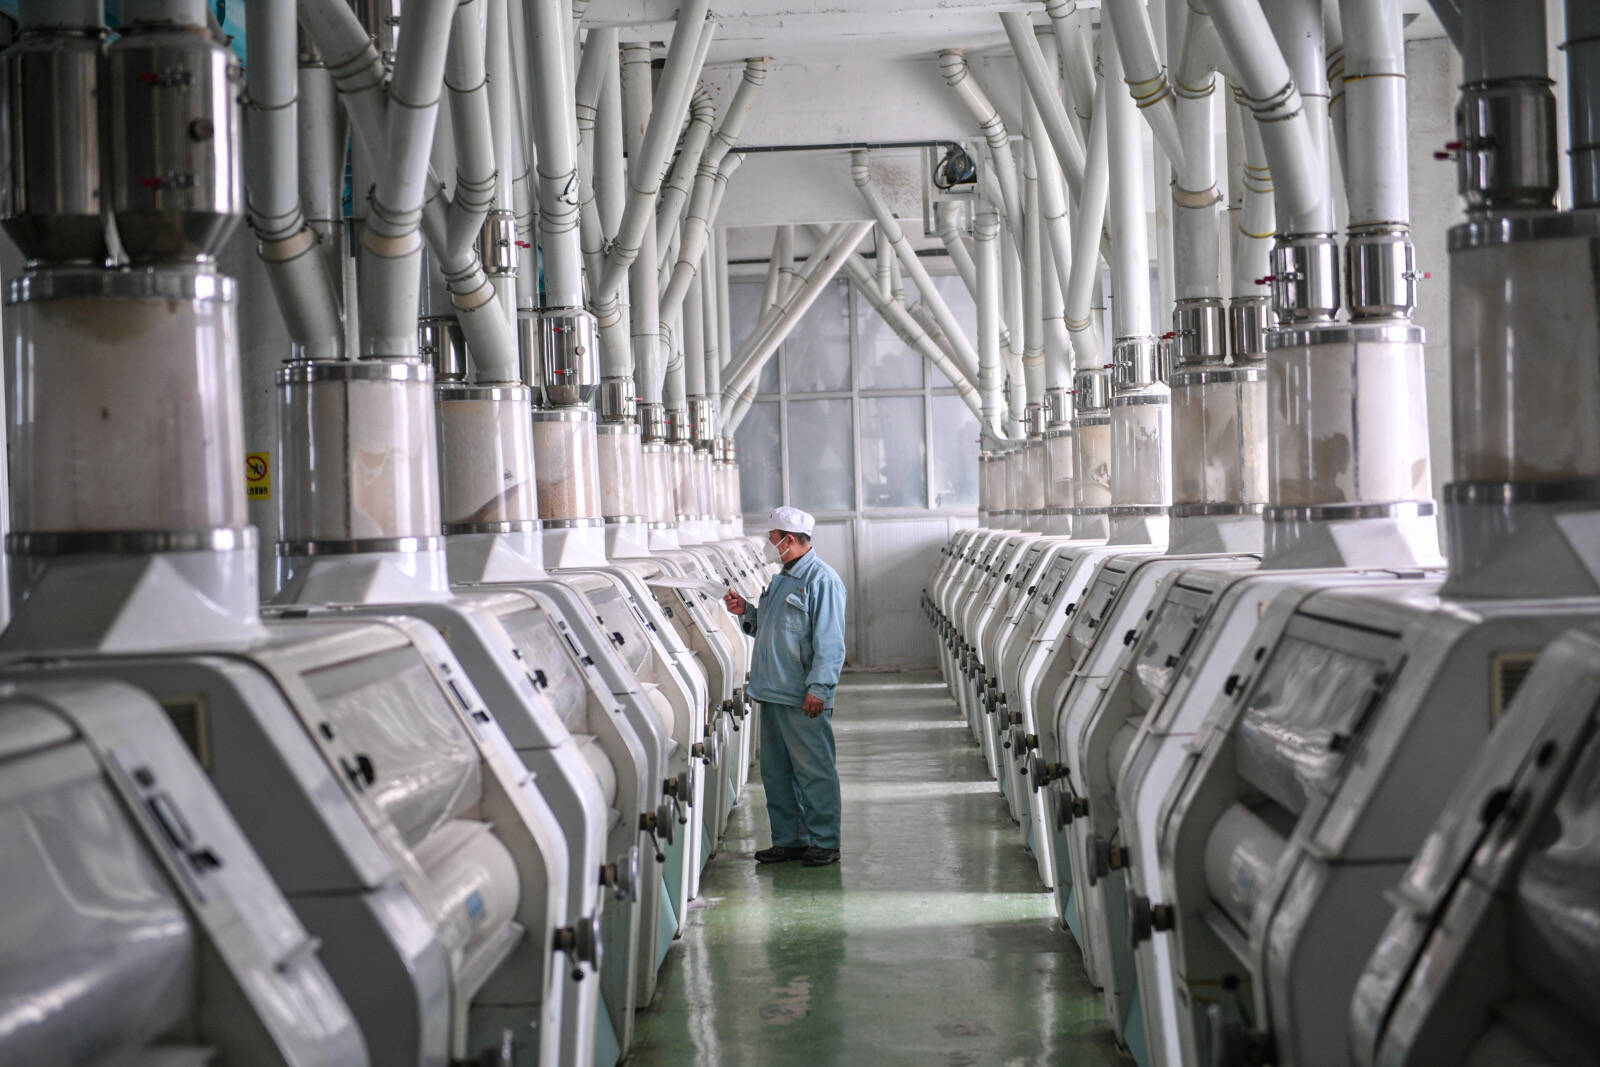
食品面粉供料系统通过集成气力输送、自动化控制及除尘筛分等技术,实现面粉从存储到投料的全程无尘化、连续化作业。以下是其核心特性及应用优势:
一、系统优势
无尘环保
采用罐车直运至企业粉仓,避免二次污染;负压除尘模块(如双抽式除尘、滤筒反吹式气料分离)可控制粉尘浓度低于行业标准。
高效节能
气力输送技术配合定量控制,每小时输送能力可达1550kg,支持多点供料与精准计量,误差率低于1%。
散装运输减少包装成本,年节省费用可达180万元(以20000吨/年规模计)。
自动化程度高
缓存仓搭配高低料位控制+间歇搅拌防起拱设计,实现无人值守供料;变频喂料与混合机联动,支持配方自动切换。
二、核心组成
模块 功能描述
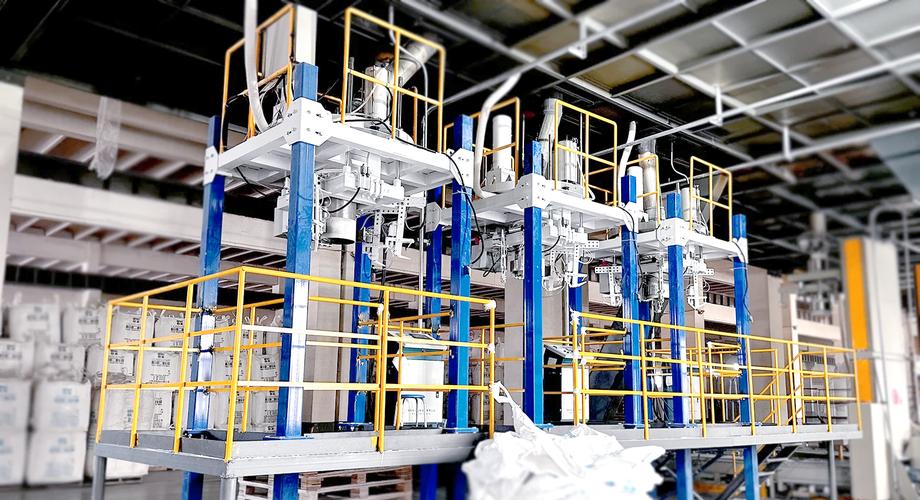
无尘投料站 集成投料、除尘、筛分(30目筛网),投料速度50kg/分钟,防串粉设计
气力输送系统 管道内循环输送,残留量趋近于零;可选真空上料或正压输送模式
缓存与计量仓 容量1000kg/仓,配备电子真空保护阀及防积尘机架,称重精度±0.5%
在线筛分单元 气流筛分技术实时去除结块、虫体等杂质,筛分效率提升40%
三、典型应用
适用场景:水饺、面包、面条等面食生产线;饼干、膨化食品原料供给系统。
行业案例:
中山施特机械方案:采用“一拖八”真空上料机,实现面粉至和面机的全自动供粉。
预混料加工:牛骨粉筛分方案通过多级过滤保障辅料纯度。
四、关键技术指标
除尘标准:过滤精度0.3μm,粉尘浓度<1mg/m³(食品级要求)。
管道材质:食品级304不锈钢,内壁Ra≤0.8μm,减少粉体附着。
控制系统:PLC+HMI人机界面,支持产量统计与故障自诊断。
该系统通过模块化设计(如分区布局、可扩展缓存仓)适配不同规模食品厂,同时满足HACCP认证要求。
如有任何疑问 请随时与我们联系

咨询微信客服

13043733058
立即获取方案或咨询
top